


Cod QR

Produse
Contactaţi-ne


Fax
+86-574-87168065

E-mail

Abordare
Zona industrială Luotuo, districtul Zhenhai, orașul Ningbo, China


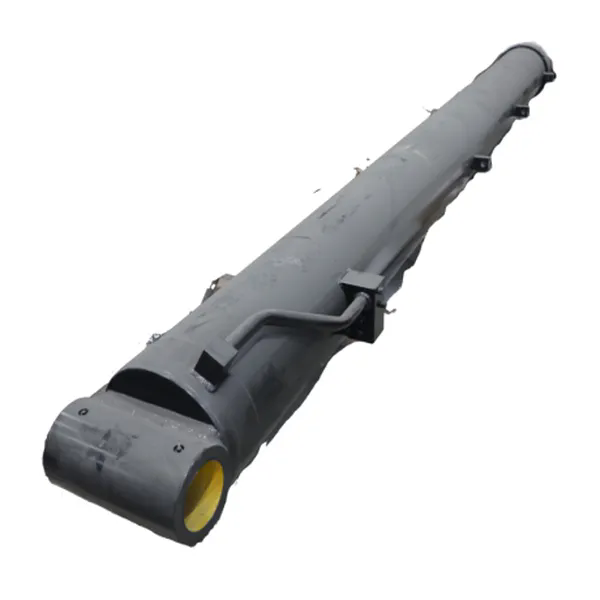
Pe un șantier aglomerat, o macara mobilă ridică o grindă prefabricată în timp ce operatorul ține sarcina la înălțime. Cilindrul brațului nu se mișcă, dar funcționează. Reține câteva tone împotriva gravitației și singurul lucru care împiedică sarcina să se deplaseze în jos este presiunea hidraulică prinsă în interiorul cilindrului. O mică scurgere la etanșarea tijei sau la etanșarea pistonului nu se anunță cu o explozie. Apare ca o peliculă lentă de ulei pe tijă, o pierdere treptată a presiunii de menținere sau un boom care coboară câțiva centimetri în decurs de o oră. Într-o macara, acea scurgere lentă este un eveniment grav, deoarece sarcina este deasupra oamenilor și echipamentelor. Prin urmare, prevenirea scurgerilor nu este o preferință de întreținere. Este o prioritate de proiectare care determină dacă mașina poate susține o sarcină în siguranță și dacă operatorul poate avea încredere în cilindrul pe tot parcursul ascensorului.
Prioritatea de proiectare este modelată de condițiile de funcționare ale unei macarale mobile. Cilindrul funcționează la presiune înaltă, este expus la praf și intemperii, este supus vibrațiilor și sarcinilor laterale și trebuie să mențină poziția pentru perioade lungi de timp fără să derive. Fabrica noastră de la Raydafon Technology Group Co., Limited designsCilindri hidraulici pentru macara mobilăîn jurul acestor condiții, iar îndrumările de mai jos explică de ce prevenirea scurgerilor determină sistemul de etanșare, finisarea suprafeței, procesul de asamblare și programul de testare. De asemenea, explică modul în care echipele de achiziții pot verifica dacă un cilindru își va menține sigiliul în funcțiune, nu doar la poarta fabricii.
O scurgere într-un cilindru de macara rareori începe în punctul în care uleiul este văzut pentru prima dată. Uleiul vizibil este capătul unui traseu care începe la o interfață de etanșare, un defect de suprafață sau o conexiune filetată. Există cinci căi de scurgere care contează într-un design de cilindri hidraulici de macara mobilă și fiecare are un mecanism diferit. Prima este calea de etanșare a tijei. Tija se mișcă în și din cilindru, iar etanșarea tijei trebuie să ștergă tija în timp ce menține presiunea. Praful și nisipul care trec prin ștergător pot abraza buza de etanșare și suprafața tijei, creând o cale pentru ulei. Al doilea este calea de etanșare a pistonului. Garnitura pistonului separă camerele de extindere și retragere și trebuie să mențină presiunea în ambele direcții. Dacă etanșarea se extrudă în spațiul liber sub presiune, scurgerea începe la punctul de extrudare. Al treilea este traseul de etanșare statică de la capacul de capăt și blocul portului. Aceste etanșări nu se mișcă, dar sunt comprimate de cuplul de asamblare și pot suporta o compresie stabilită în timp. Al patrulea este portul și calea potrivită. Conexiunea filetată se poate slăbi la vibrații, iar etanșarea de la portul poate fi deteriorată în timpul instalării. Al cincilea este traseul suprafeței tubului cilindrului și a tijei. O zgârietură, o groapă de coroziune sau un defect de acoperire pot crea o cale de scurgere pe care nicio etanșare nu o poate compensa.
Tabelul de mai jos mapează aceste căi la condițiile care le conduc și la răspunsul de proiectare care le împiedică.
| Calea de scurgere | Condiția de conducere | Răspuns de proiectare | Dovezi privind achizițiile |
| Garnitura tijei | Mișcarea tijei, praf, sarcină laterală | Garnitură de buze cu ștergător de praf, tijă cromată sau ceramică | Specificații de etanșare, date de finisare a tijei |
| Garnitura pistonului | Presiune mare, gol de extrudare | Inel anti-extruziune, toleranță strânsă a canelurilor | Raport dimensiuni caneluri, date sigiliu |
| Sigiliu static | Cuplu de asamblare, ciclu termic | Inel O cu compresie controlată, canelură netedă | Material inel O, date de finisare a canelurii |
| Port și fiting | Vibrații, cuplu de instalare | Funcție de blocare, etanșare corectă a portului | Specificația portului, procedura cuplului |
| Suprafața tubului și tijei | Impact, coroziune, abraziune | Acoperire, control al finisării suprafeței, protecție | Grosimea stratului de acoperire, raport pulverizare salină |
Calea care domină în serviciu depinde de aplicație. O macara care lucrează într-o carieră cu praf va solicita etanșarea tijei și ștergătorul. O macara care lucrează lângă coastă va stresa acoperirea tijei și etanșările statice. O macara care efectuează multe operațiuni de susținere a sarcinii va solicita etanșarea pistonului și inelul anti-extruziune. Echipa noastră de ingineri analizează ciclul de funcționare și mediul înainte de a selecta sistemul de etanșare pentru fiecare proiect de cilindri hidraulici de macara mobilă. Fabrica noastră menține datele de etanșare și de suprafață pentru fiecare proiect, astfel încât analiza traseului de scurgere este documentată mai degrabă decât presupusă. Scopul este de a preveni scurgerea pe calea unde este cel mai probabil să înceapă, nu de a se baza pe un pachet de sigiliu generic.
Pentru un cumpărător, tabelul căilor de scurgere este un instrument util de revizuire. Un furnizor care poate explica ce cale domină în aplicația dorită este un furnizor care a analizat designul. Un furnizor care furnizează doar un nume de marcă de sigiliu este un furnizor care nu a conectat sigiliul la cale. Echipa de achiziții ar trebui să solicite specificația de etanșare și datele de finisare a suprafeței pentru tijă, tub și caneluri, deoarece aceștia sunt parametrii care determină dacă căile sunt închise.
Reconstrucția de mai jos urmează o defecțiune tipică de susținere a sarcinii la o macara mobilă. Secvența nu este neobișnuită și arată de ce o mică scurgere este tratată ca o problemă critică de proiectare, mai degrabă decât un element minor de întreținere.
Eșecul nu este cauzat de un singur eveniment. Este cauzată de un lanț de efecte mici care interacționează. Praful care trece prin ștergător abrazează etanșarea tijei. Garnitura abrazivă pierde ulei. Uleiul scurs reduce presiunea de menținere. Presiunea de menținere redusă este compensată de sistemul de control, care crește temperatura uleiului. Cu cât temperatura mai mare subțiază uleiul și accelerează scurgerea. Lanțul este motivul pentru care prevenirea scurgerilor este o prioritate de proiectare. Dacă ștergătorul și finisajul tijei sunt proiectate pentru a exclude praful, lanțul nu pornește. Dacă garnitura pistonului are un inel anti-extruziune, a doua cale nu se deschide. Dacă învelișul tijei rezistă la abraziune, suprafața tijei nu se degradează. Prioritatea de proiectare este de a rupe lanțul cât mai devreme posibil.
Consecința de susținere a sarcinii este mai gravă decât o simplă pierdere de ulei. Un cilindru de macara care derivă sub sarcină poate scădea sarcina fără o comandă, iar operatorul poate să nu aibă timp să reacționeze. Deriva poate modifica și raza de încărcare, ceea ce afectează stabilitatea macaralei. În cel mai rău caz, deriva poate duce la o scădere a sarcinii sau la o răsturnare. Aceste consecințe sunt motivul pentru care prioritatea de proiectare nu se referă doar la limitarea uleiului. Este vorba despre controlul sarcinii. Fabrica noastră tratează funcția de reținere a sarcinii ca cerință principală în cilindrii hidraulici ai macaralei mobile pe care îi proiectăm, iar testarea noastră include un test de reținere care măsoară deriva pe o perioadă definită. Clienții noștri primesc datele testului de reținere împreună cu documentația cilindrului, astfel încât performanța de susținere a sarcinii să fie verificată înainte de punerea în funcțiune a macaralei.
Pentru un cumpărător, testul de reținere a sarcinii este specificația care conectează proiectarea etanșării la carcasa de siguranță a macaralei. Un furnizor care oferă doar un test de presiune statică este un furnizor care a verificat rezistența la spargere, dar nu și comportamentul de reținere. Echipa de achiziții trebuie să solicite procedura de testare a menținerii și criteriul de acceptare și trebuie să confirme că testul este efectuat la presiunea nominală și la temperatura nominală.
Sigiliul nu este un singur inel. Este un sistem de geometrii și suprafețe care lucrează împreună, iar prevenirea scurgerilor depinde de potrivirea dintre ele. Sistemul de etanșare a tijei include de obicei o etanșare primară cu buză, o etanșare tampon și un ștergător de praf. Buza primară menține presiunea. Garnitura tampon protejează buza primară de vârfurile de presiune. Ștergătorul de praf îndepărtează nisipul de pe tijă înainte de a ajunge la buza primară. Sistemul de etanșare a pistonului include o etanșare primară și un inel anti-extruziune. Inelul anti-extruziune închide spațiul de joc sub presiune și previne extrudarea etanșării. Etanșările statice includ inelul O al capacului de capăt și etanșarea portului, iar performanța lor depinde de dimensiunile canelurii și de compresie. Tabelul de mai jos mapează decizia de proiectare la mecanismul de scurgere pe care îl controlează.
| Decizia de proiectare | Mecanism de scurgere controlat | Specificație tipică | Verificarea achizițiilor |
| Geometria buzei de etanșare a tijei | Control peliculă de ulei, menținerea presiunii | Buză simplă sau dublă, energizată cu arc | Sigilați fișa de date și desenul canelurii |
| Design ștergător de praf | Pătrunderea prafului și abraziunea tijei | Ștergător din poliuretan cu buză de excludere a murdăriei | Material ștergător și raport de testare |
| Inel anti-extrudare piston | Extrudarea etanșării la presiune înaltă | Inel PTFE sau POM, spațiu strâns | Toleranța canelurii și materialul inelului |
| Finisarea suprafeței tijei | Sigilați uzura și calea de scurgere | Ra 0,2 până la 0,4 micrometri, crom dur | Raport de finisare a suprafeței și grosimea stratului de acoperire |
| Finisaj alezajului tubului | Uzură și scurgeri ale garniturii pistonului | Alezaj șlefuit, Ra 0,2 până la 0,4 micrometri | Raportul alezajului și datele de rotunjime |
| Raza colțului canelurii | Deteriorarea inelului O în timpul asamblarii | Colț rotunjit, fără bavuri | Inspecție vizuală și dimensională |
Finisajul suprafeței tijei este una dintre cele mai importante decizii și este adesea cea mai puțin vizibilă. O tijă prea aspră va rude buza de etanșare. O tijă prea netedă poate preveni formarea microfilmului care lubrifiază buza, iar etanșarea se poate usca. Finisajul corect este o rugozitate controlată care susține pelicula de ulei și minimizează uzura. Acoperirea este la fel de importantă. Placarea cu crom dur oferă rezistență la uzură și rezistență la coroziune, iar un strat ceramic oferă o rezistență și mai mare la uzură pentru mediile abrazive. Grosimea stratului de acoperire și rezistența de aderență determină dacă stratul de acoperire supraviețuiește mișcării tijei fără a se ciobi sau se rup. Fabrica noastră specifică finisajul tijei și acoperirea pentru fiecare aplicație de cilindri hidraulici de macara mobilă, iar fabrica noastră verifică finisajul și grosimea înainte de asamblare. Scopul este de a face din suprafața tijei o parte controlată a sistemului de etanșare, nu o suprafață de marfă.
Dimensiunile canelurilor sunt cealaltă jumătate a sistemului de etanșare. Lățimea canelurii, adâncimea canelurii și raza colțului determină compresia etanșării și suportul etanșării. O canelură care este prea mică va supracomprima etanșarea și va accelera uzura. O canelură prea adâncă va subcomprima etanșarea și va permite scurgerea. Un colț ascuțit va deteriora inelul O în timpul asamblarii. Echipa de achiziții ar trebui să solicite desenul canelurii și raportul de inspecție dimensională, deoarece aceștia sunt parametrii care determină dacă etanșarea se va așeza corect în cilindru. Un furnizor care furnizează numărul piesei sigiliului, dar nu datele canelurii este un furnizor care lasă la întâmplare.
Alegerea materialului de etanșare este decizia finală în sistem. NBR este standardul pentru uleiul hidraulic general și oferă o bună rezistență la uzură la temperaturi moderate. Poliuretanul oferă o rezistență mai mare la uzură și este utilizat pentru etanșările tijelor în medii abrazive. PTFE este utilizat pentru inele anti-extrudare și pentru aplicații cu frecare redusă. FKM este utilizat pentru aplicații la temperaturi ridicate. Materialul trebuie să fie compatibil cu uleiul hidraulic și temperatura de funcționare și trebuie să se potrivească cu finisajul suprafeței și cu geometria canelurii. Tabelul din secțiunea următoare oferă parametrii produsului care leagă aceste decizii.
Un cilindru care trece un test de presiune statică poate avea în continuare scurgeri în funcționare, deoarece testul static nu reproduce mișcarea tijei, ciclul termic sau sarcina laterală. Prin urmare, practicile de fabricație și testare trebuie concepute pentru a verifica prevenirea scurgerilor în condiții mai apropiate de aplicație. Procesul de mai jos urmează secvența pe care o folosește fabrica noastră pentru cilindrii hidraulici de macara mobilă, de la curățare până la documentația finală.
Tabelul de mai jos oferă parametrii cheie ai produsului pentru cilindrii hidraulici ai macaralei mobile și arată cum se conectează parametrii la cerința de prevenire a scurgerilor.
| Parametru | Specificație tipică | Rolul de prevenire a scurgerilor |
| Diametrul alezajului | 50 până la 320 mm | Determină dimensiunea etanșării și spațiul de extrudare |
| Diametrul tijei | 30 până la 220 mm | Determină etanșarea tijei și dimensiunea ștergătoarelor |
| Presiune nominală | Până la 350 bar | Setează valoarea nominală a presiunii de etanșare și presiunea de testare |
| Finisarea suprafeței tijei | Ra 0,2 până la 0,4 micrometri | Controlează uzura garniturii și formarea peliculei de ulei |
| Acoperire tijă | Crom dur 20 până la 30 micrometri sau ceramică | Protejează tija de abraziune și coroziune |
| Finisaj alezajului tubului | Slefuit, Ra 0,2 până la 0,4 micrometri | Controlează uzura garniturii pistonului |
| Material de etanșare | NBR, poliuretan, PTFE, FKM | Se potrivește cu uleiul și cu temperatura |
| Test de scurgere statică | 1,5 ori presiunea nominală, 10 minute de menținere | Verifică etanșările statice și ansamblul |
| Susținerea testului de deriva | Sarcină nominală, reținere de 30 de minute, limită de deriva specificată | Verifică funcția de menținere a sarcinii |
Practicile de testare sunt dovada că proiectarea și fabricarea sunt corecte. Un cilindru care trece testul de etanșeitate statică, dar nu are testul de reținere în derivă este un cilindru al cărui comportament de susținere a sarcinii nu este verificat. Un cilindru care trece testul de menținere, dar nu are un test de ciclu este un cilindru a cărui rezistență a etanșării nu este verificată. Fabrica noastră laRaydafon Technology Group Co., Limitedrealizează secvența completă pentru cilindrii hidraulici de macara mobilă pe care îi furnizăm, iar fabrica noastră furnizează rapoartele de testare cu cilindrul. Scopul este de a face din prevenirea scurgerilor o proprietate măsurată, nu o revendicare.
Achizițiile ar trebui să evalueze prevenirea scurgerilor ca un set de dovezi, nu ca o specificație unică. Evaluarea ar trebui să acopere designul, materialele, controalele de producție, rapoartele de testare și suportul post-vânzare. Lista de verificare de mai jos oferă întrebările pe care un cumpărător ar trebui să le pună înainte de a plasa o comandă și criteriile de acceptare pe care ar trebui să le îndeplinească un furnizor de încredere.
| Zona de evaluare | Întrebare de pus | Dovezi de solicitat | Criteriul de acceptare |
| Proiecta | Ce căi de scurgere au fost analizate pentru această aplicație? | Revizuirea proiectului și descrierea sistemului de etanșare | Toate cele cinci căi sunt abordate |
| Materiale | Ce materiale de etanșare și acoperiri pentru tije sunt specificate? | Certificate de material și date de acoperire | Se potrivește cu ulei, temperatură și mediu |
| Fabricarea | Cum sunt controlate dimensiunile canelurilor și finisajul suprafeței? | Înregistrări de inspecție și plan de control al procesului | În limitele toleranței de desen pentru fiecare lot |
| Testare | În plus față de testul static, se efectuează un test de reținere în derivă? | Procedura de testare și raportul de testare | Derivați în limita specificată |
| Documentare | Rapoartele de testare și certificatele de material sunt livrate împreună cu cilindrul? | Pachetul de documentație | Complet și urmăribil până la numărul de serie |
| Post-vânzare | Ce kit de etanșare și suport sunt disponibile pentru reparații pe teren? | Numărul piesei setului de etanșare și ghidul de service | Disponibil și documentat |
Evaluarea ar trebui să includă, de asemenea, o revizuire a controlului producției de către furnizor. Un design corect pe hârtie poate fi compromis dacă canelura este prelucrată cu o unealtă uzată, dacă etanșarea este instalată cu o unealtă deteriorată sau dacă cuplul este aplicat fără calibrare. Echipa de achiziții ar trebui să întrebe cum controlează furnizorul acești pași și dacă înregistrările de control sunt disponibile pentru revizuire. Un furnizor care poate arăta înregistrările de control este un furnizor care gestionează prevenirea scurgerilor în producție, nu doar în proiectare.
Fabrica noastră de la Raydafon sprijină echipele de achiziții cu revizuirea designului, certificatele materialelor, rapoartele de testare și datele setului de etanșare pentru cilindrii hidraulici ai macaralei mobile pe care le furnizăm. Fabrica noastră acceptă, de asemenea, audituri ale clienților și poate furniza mostre pentru evaluare. Scopul este de a face evaluarea transparentă și de a oferi cumpărătorilor dovezile de care au nevoie pentru a confirma că cilindrul își va menține sigiliul în funcțiune.
Pentru un cumpărător, cea mai utilă întrebare este adesea cea mai simplă. Cereți furnizorului să explice ce se întâmplă cu cilindrul dacă etanșarea tijei se uzează și ștergătorul eșuează. Un furnizor care poate descrie progresia defecțiunii și caracteristicile de proiectare care o încetinesc este un furnizor care înțelege prevenirea scurgerilor. Un furnizor care răspunde doar cu un nume de marcă de sigiliu este un furnizor care nu a conectat proiectarea la defecțiune. Diferența este diferența dintre un cilindru verificat și unul plin de speranță.
Întrebarea 1: De ce o peliculă mică de ulei pe tija cilindrului unei macarale este considerată un avertisment critic?
Răspuns: O peliculă mică de ulei indică faptul că etanșarea tijei trece ulei și că ștergătorul poate permite prafului să ajungă la buza etanșării. Într-un cilindru de macara de susținere a sarcinii, pelicula poate progresa la o deriva măsurabilă sub sarcină, ceea ce afectează stabilitatea ascensorului. Filmul este un indicator timpuriu al lanțului de defecțiune care duce la pierderea de susținere a sarcinii, așa că ar trebui investigat înainte de a deveni o scurgere mai mare.
Întrebarea 2: Ce este un test de reținere în derivă și de ce este important pentru cilindrii hidraulici ai macaralelor mobile?
Răspuns: Un test de menținere a derivă presurizează cilindrul cu o sarcină aplicată și măsoară cât de departe se mișcă tija într-o perioadă definită. Acesta verifică dacă etanșarea pistonului și etanșarea tijei pot susține sarcina fără să se deplaseze. Un test de presiune statică verifică rezistența la spargere, dar nu reproduce condiția de susținere a sarcinii. Testul de reținere în derivă este important deoarece reținerea sarcinii este funcția principală a cilindrului unei macarale.
Întrebarea 3: Ce material de etanșare este cel mai bun pentru un cilindru hidraulic de macara mobilă?
Răspuns: Cel mai bun material de etanșare depinde de ulei, temperatură și mediu. NBR este potrivit pentru uleiul hidraulic general la temperaturi moderate. Poliuretanul oferă o rezistență mai mare la uzură în condiții abrazive. PTFE este utilizat pentru inele anti-extrudare și aplicații cu frecare redusă. FKM este utilizat pentru temperaturi ridicate. Materialul trebuie selectat cu finisajul tijei și geometria canelurii, nu izolat.
Întrebarea 4: Cum afectează finisarea suprafeței tijei prevenirea scurgerilor?
Răspuns: Finisajul suprafeței tijei controlează pelicula de ulei care unge buza de etanșare și rata de uzură a etanșării. Un finisaj prea dur abrazează buza. Un finisaj prea neted poate împiedica formarea peliculei de ulei. Finisajul corect este o rugozitate controlată, de obicei Ra 0,2 până la 0,4 micrometri, combinată cu un strat dur care rezistă la abraziune și coroziune. Finisajul și acoperirea fac parte din sistemul de etanșare.
Întrebarea 5: Ce documentație ar trebui să solicit pentru a verifica prevenirea scurgerilor înainte de a comanda?
Răspuns: Solicitați revizuirea proiectării sistemului de etanșare, certificatele materialelor de etanșare și de acoperire, înregistrările de inspecție a canelurilor și a suprafeței, raportul de testare a etanșeității statice, raportul de testare a derivei de reținere și datele kit-ului de etanșare. Documentele trebuie să poată fi urmărite până la numărul de serie al cilindrului. Un furnizor care furnizează acest pachet este un furnizor care a făcut din prevenirea scurgerilor o specificație verificabilă.
Prevenirea scurgerilor este o prioritate critică de proiectare pentru cilindrii hidraulici de macara mobilă, deoarece cilindrul este un dispozitiv de susținere a sarcinii. O mică scurgere poate evolua către o deriva de reținere, iar o deriva de reținere poate afecta stabilitatea ascensorului. Prioritatea de proiectare este exprimată prin sistemul de etanșare, finisarea suprafeței tijei și ale alezajului, acoperire, geometria canelurii și comenzile de asamblare. Verificarea se exprimă prin testul de scurgere statică, testul de reținere, testul ciclului și pachetul de documentație. Fabrica noastră de la Raydafon proiectează și testează cilindrii hidraulici ai macaralei mobile în conformitate cu aceste cerințe, iar fabrica noastră oferă dovezi că echipele de achiziții trebuie să confirme performanța. Dacă achiziționați cilindri pentru o aplicație de macara mobilă, contactați echipa noastră pentru a discuta cerința de reținere a sarcinii și documentația de prevenire a scurgerilor pentru proiectul dvs.
Contactați Raydafon Technology Group Co., Limited astăzipentru a discuta cerințele dvs. privind cilindrii hidraulici ai macaralei mobile și pentru a solicita proiectarea de prevenire a scurgerilor și documentația de testare pentru aplicația dvs.
+86-574-87168065
Zona industrială Luotuo, districtul Zhenhai, orașul Ningbo, China